 0086-15068518279 (จีน)/001-5416026691 (ภาษาอังกฤษ)


 en
ก.คืออะไร เครื่องเจียร CNC ทรงกระบอก
เครื่องเจียรทรงกระบอก CNC เป็นเครื่องมือตัดโลหะที่จะขจัดชั้นวัสดุบางๆ ออกจากพื้นผิวด้านนอกหรือด้านในของชิ้นงานทรงกลมโดยใช้ล้อขัดแบบหมุน ในขณะที่ชิ้นส่วนจะหมุนระหว่างจุดศูนย์กลางหรือในหัวจับ ตัวอักษร CNC ย่อมาจากการควบคุมเชิงตัวเลขด้วยคอมพิวเตอร์ ซึ่งหมายความว่าหัวล้อ โต๊ะทำงาน และแกนป้อนทั้งหมดจะเคลื่อนที่ตามคำแนะนำของโปรแกรม แทนที่จะเป็นล้อหมุนด้วยมือ ผลลัพธ์ที่ได้คือเพลา ลูกกลิ้ง พิน หรือสปินเดิลที่มีพิกัดความเผื่อเส้นผ่านศูนย์กลางที่สามารถเข้าถึงระดับไมครอนเพียงหลักเดียว และได้ผิวสำเร็จที่นุ่มนวลกว่าการกลึงหรือการกัดด้วยตัวเองมาก
ในทางปฏิบัติ เครื่องจักรนี้เป็นสถานีเก็บผิวละเอียดที่มาหลังจากการกลึงหรือการชุบแข็ง ขั้นแรกให้กลึงเพลาโดยใช้เครื่องกลึง จากนั้นให้ความร้อนเพื่อเพิ่มความแข็ง และสุดท้ายก็ถูกส่งไปยังเครื่องกลึง เครื่องเจียรทรงกระบอก CNC เพื่อดึงเส้นผ่านศูนย์กลางและความกลมกลับมาภายในตัวเลขที่แน่นหนาตามที่ต้องการ วารสารเพลาข้อเหวี่ยงของยานยนต์ แท่งกระบอกไฮดรอลิก สปินเดิลของเครื่องมือกล และบ่าตลับลูกปืนเป็นงานเจียรเกือบทุกครั้ง เนื่องจากการกลึงเพียงอย่างเดียวไม่สามารถคงความกลมหรือผิวสำเร็จของชิ้นส่วนเหล่านี้ได้เมื่อแข็งตัวแล้ว
กระบวนการเจียรทำงานภายในเครื่องอย่างไร
การเคลื่อนไหวสี่ครั้งจะดำเนินการพร้อมกันเมื่อรอบเริ่มต้น และการทำความเข้าใจการเคลื่อนไหวเหล่านี้จะอธิบายว่าทำไมเครื่องจักรถึงสามารถทนต่อค่าความคลาดเคลื่อนที่ดีดังกล่าวได้
1
การหมุนล้อ - แกนหมุนของล้อเจียรหมุนด้วยความเร็วรอบนอกคงที่ โดยทั่วไปจะอยู่ระหว่าง 35 ถึง 45 เมตรต่อวินาทีบนเครื่องจักรที่จะกล่าวถึงในบทความนี้ ดังนั้นเม็ดขัดจะตัดด้วยอัตราคงที่โดยไม่คำนึงถึงเส้นผ่านศูนย์กลางของชิ้นงาน
2
การหมุนชิ้นงาน - ชิ้นส่วนจะหมุนช้าๆ ระหว่างจุดศูนย์กลางหรือในหัวจับหัวจับ โดยปกติจะหมุนสองสามสิบถึงสองสามร้อยรอบต่อนาที ดังนั้นทุกจุดบนพื้นผิวจะผ่านล้อซ้ำๆ
3
การเคลื่อนที่ของตาราง - โต๊ะทำงานจะเลื่อนชิ้นส่วนไปมาตามหน้าล้อสำหรับเพลายาว หรือคงที่สำหรับการเจียรไหล่สั้นหรือร่องในรอบเดียว
4
การควบคุมการป้อนเข้า - บอลสกรูที่ขับเคลื่อนด้วยเซอร์โวจะดันหัวล้อเข้าหาชิ้นส่วนโดยแบ่งเป็นขั้นเล็กๆ เพียง 0.001 มม. ซึ่งทำให้เครื่อง CNC สามารถยึดเส้นผ่านศูนย์กลางที่เครื่องเจียรแบบแมนนวลไม่สามารถทำซ้ำได้อย่างน่าเชื่อถือ
โดยปกติการผ่านเข้าขั้นสุดท้ายจะเป็นไปตามการผ่านหยาบที่อัตราการป้อนเข้าที่หนักกว่า จากนั้นจึงเกิดประกายไฟโดยที่ล้อจะผ่านหลายครั้งโดยที่การป้อนเข้าเพิ่มเติมเป็นศูนย์ เพื่อให้สปริงของเครื่องจักรกลับคืนตัวและเพื่อขจัดสิ่งที่เหลืออยู่ ลำดับนี้จะถูกเขียนลงในโปรแกรม CNC หนึ่งครั้งและทำซ้ำในทุกชิ้นส่วน ซึ่งเป็นเหตุผลว่าทำไมชุดการเจียรของเพลาที่เหมือนกันจึงมีความสม่ำเสมอมากกว่าชิ้นส่วนที่กลึงด้วยมือ
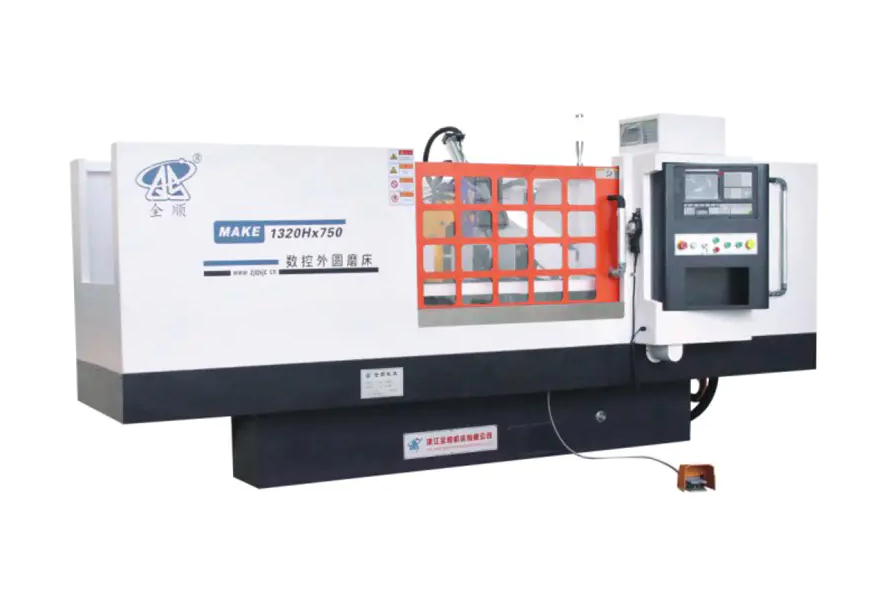
ส่วนประกอบโครงสร้างหลักและเหตุใดจึงมีความสำคัญ
ระบบย่อยทั้งห้าจะตัดสินว่าเครื่องเจียรจะมีความแม่นยำและทนทานเพียงใดตลอดระยะเวลาการผลิตหลายปี ผู้ซื้อเปรียบเทียบเครื่องจักรควรพิจารณาแต่ละเครื่องแยกกัน แทนที่จะตัดสินเครื่องจักรด้วยป้ายราคาเพียงอย่างเดียว
การหล่อเตียงและฐาน
เบดเป็นโครงสร้างเหล็กหล่อชิ้นเดียวที่มีอายุมากขึ้นและคลายความเครียดก่อนการตัดเฉือนขั้นสุดท้าย ดังนั้นจึงไม่บิดเบี้ยวเนื่องจากดูดซับแรงตัดและการแกว่งของอุณหภูมิของเวิร์คช็อปตลอดการใช้งานหลายปี การหล่อแบบยางที่หนักกว่าและมียางอย่างดีจะสั่นสะเทือนได้ดีกว่า และการสั่นเป็นศัตรูตัวฉกาจที่สุดประการเดียวของผิวสำเร็จที่ละเอียด
แกนหมุนหัวล้อ
แกนหมุนจะบรรทุกล้อเจียรและสามารถใช้ตลับลูกปืนแบบกลิ้งหรือตลับลูกปืนฟิล์มน้ำมันแบบอุทกพลศาสตร์และแบบอุทกสถิต สปินเดิลของฟิล์มน้ำมันจะทำงานเย็นลงภายใต้การตัดหนักอย่างต่อเนื่อง และคงความแม่นยำในการหมุนได้นานขึ้น ซึ่งเป็นเหตุผลว่าทำไมรุ่นที่มีความแม่นยำสูงกว่าในตารางเปรียบเทียบด้านล่างจึงอ้างถึงความเร็วล้อที่เพิ่มขึ้น 45 เมตรต่อวินาทีในตัวเลือกสปินเดิลแรงดันไดนามิกและคงที่
Linear Guideways และบอลสกรู
ระบบนำเชิงเส้นตรงที่มีความแม่นยำจับคู่กับบอลสกรูที่โหลดไว้ล่วงหน้าซึ่งขับเคลื่อนโดยเซอร์โวมอเตอร์ค่าสัมบูรณ์จะขจัดฟันเฟืองที่รบกวนการออกแบบทางเลื่อนแบบเก่า ทำให้ขั้นตอนการป้อนเข้าแบบตั้งโปรแกรมได้ขั้นต่ำประมาณ 0.001 มม. บนเครื่องจักรที่อ้างอิงในบทความนี้
Headstock และ Tailstock
ความสูงตรงกลางจะจำกัดเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดที่เพลาสามารถหมุนได้โดยตรงโดยไม่ต้องชนเตียง ซึ่งเป็นเหตุผลว่าทำไมผู้ผลิตจึงอ้างถึงความสูงตรงกลางเป็นเพียงตัวเลขข้อมูลจำเพาะของแกนกลางมากกว่าที่จะคิดในภายหลัง ปากกาขนนกใช้แรงกดตรงกลางที่มั่นคง ดังนั้นเพลาเรียวยาวจึงไม่สั่นหรือโค้งงอภายใต้แรงบด
ซอฟต์แวร์ควบคุม CNC และการสนทนา
อินเทอร์เฟซการเจียรแบบสนทนาช่วยให้ผู้ปฏิบัติงานป้อนเส้นผ่านศูนย์กลางเป้าหมาย ความยาว และปริมาณการถอดสต็อกลงในการเติมในหน้าจอว่าง แทนที่จะเขียนโค้ด G ด้วยมือ ซึ่งช่วยลดระยะเวลาในการตั้งค่าสำหรับร้านค้าที่ใช้ชุดย่อยที่แตกต่างกันจำนวนมาก แทนที่จะเขียนชิ้นส่วนซ้ำทีละชิ้นเป็นเวลาหลายเดือน
การเปรียบเทียบข้อมูลจำเพาะของซีรีส์ MK และ MAK
ตารางด้านล่างแสดงรายการการกำหนดค่าทั่วไปเจ็ดรายการจากกลุ่มผลิตภัณฑ์ซีรีส์ MK และ MAK ที่ใช้งานได้ เพื่อให้สามารถเปรียบเทียบตัวเลขแบบเคียงข้างกัน แทนที่จะอ่านเอกสารข้อมูลทีละแผ่น ตัวเลขทั้งหมดเป็นพารามิเตอร์ทางเทคนิคที่ผู้ผลิตระบุสำหรับแต่ละรุ่น
| รุ่น | เส้นผ่านศูนย์กลางที่จะเป็นกราวด์ | ความยาวสูงสุดที่จะเป็นพื้น | ความสูงตรงกลาง | ขนาดล้อ O.D. x กว้าง x ID | กำลังมอเตอร์ทั้งหมด |
|---|---|---|---|---|---|
| MK1350B | สูงสุด 500 มม | 1500/2000/3000/4000มม | 270มม | พี750x75xพี305มม | 20.63kW |
| MK1332B | Phi8 ถึง Phi320mm | 500/1,000/1500/2000/3000 มม. | 180มม | พี600x75xพี305มม | 21.475 ถึง 33.075kW |
| MKE1332B | Phi8 ถึง Phi320mm | 500/1,000/1500/2000/3000 มม. | 180มม | พี600x75xพี305มม | 21.475 ถึง 33.075kW |
| MAK1320H | Phi8 ถึง Phi200mm | 500 / 750มม | 135มม | พี500x50xพี203มม | 10.825kW |
| MAKE1320H | Phi8 ถึง Phi200mm | 500 / 750มม | 135มม | พี500x50xพี203มม | 10.825kW |
| MK1320H | Phi8 ถึง Phi200mm | 500 / 800มม | 135มม | พี400x50xพี203มม | 10.825kW |
| MKE1320H | Phi8 ถึง Phi200mm | 500 / 800มม | 135มม | พี400x50xพี203มม | 10.825kW |
ความเร็วรอบล้ออยู่ที่ 38 เมตรต่อวินาทีตลอดช่วง ซึ่งเพิ่มขึ้นเป็น 45 เมตรต่อวินาทีเมื่อติดตั้งแกนหมุนแรงดันไดนามิกและคงที่ และเครื่องชั่งน้ำหนักชิ้นงานสูงสุดตั้งแต่ 50 กก. ในซีรีส์ H ขนาดกะทัดรัด จนถึง 1000 กก. ใน MK1350B การอ่านตารางนี้ควบคู่ไปกับภาพวาดชิ้นส่วนที่อยู่ตรงหน้าคุณเป็นวิธีที่เร็วที่สุดในการคัดเลือกโมเดล เนื่องจากช่วงเส้นผ่านศูนย์กลางและระหว่างความยาวศูนย์กลางจะตัดตัวเลือกส่วนใหญ่ออกไปก่อนที่จะตัดสินใจประเภทกำลังหรือสปินเดิล
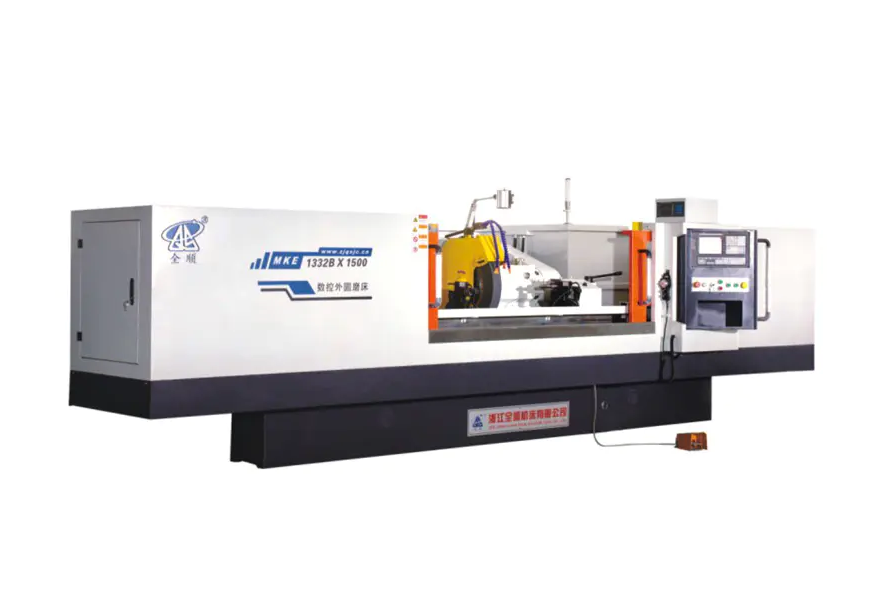
การจับคู่แบบจำลองกับขนาดชิ้นงานและปริมาตรแบทช์ของคุณ
คำถามสามข้อจำกัดบรรทัดแบบจำลองเจ็ดบรรทัดให้เหลือเพียงหนึ่งหรือสองตัวเลือกที่สมจริงก่อนที่จะขอใบเสนอราคา
- เส้นผ่านศูนย์กลางใหญ่ที่สุดและยาวที่สุดในกลุ่มชิ้นส่วนคือเท่าใด ร้านบดหมุดขนาดเล็กและเพลาสั้นที่มีเส้นผ่านศูนย์กลางต่ำกว่า 200 มม. และความยาว 800 มม. ใส่ได้สบายๆ กับ MK1320H, MKE1320H, MAK1320H หรือ MAKE1320H ในขณะที่เพลาที่มีเส้นผ่านศูนย์กลางไม่เกิน 320 มม. และยาว 3000 มม. เรียกว่า MK1332B หรือ MKE1332B และอะไรก็ตามที่เข้าใกล้เส้นผ่านศูนย์กลาง 500 มม. และยาว 4000 มม. จำเป็นต้องมี เอ็มเค1350บี.
- ชิ้นเดียวหนักแค่ไหนก็หนักที่สุด ความสูงตรงกลางและความสามารถในการรับน้ำหนักของแบริ่งทั้งสองติดตามน้ำหนักชิ้นงาน ดังนั้นเพลาข้อเหวี่ยงเปล่า 900 กก. จึงไม่ต้องบรรทุกเครื่องจักรที่พิกัด 150 กก. แม้ว่าเส้นผ่านศูนย์กลางจะพอดีในทางเทคนิคก็ตาม
- การกำจัดสต็อกนั้นเบาและเกิดขึ้นซ้ำๆ หรือหนักมากและไม่สอดคล้องกัน เหล็กแผ่นปลอมแปลงหรือหล่อที่มีเนื้อวัสดุไม่เท่ากันจะได้ประโยชน์จากกำลังมอเตอร์ที่เพิ่มขึ้นและเส้นผ่านศูนย์กลางล้อที่ใหญ่ขึ้นของ MK1332B และ MK1350B ในขณะที่เนื้อชิ้นงานแบบแท่งที่ผ่านการกลึงแล้วซึ่งมีระยะเผื่อการเจียรเพียงเล็กน้อยและสม่ำเสมอจะทำงานอย่างมีประสิทธิภาพในเครื่องจักรซีรีส์ H ที่มีกำลังต่ำกว่า
กฎง่ายๆ ที่นักวางแผนโรงงานจำนวนมากใช้คือปรับขนาดเครื่องจักรให้เป็นชิ้นส่วนที่ใหญ่ที่สุดที่คาดไว้ในอีกสามถึงห้าปีข้างหน้า แทนที่จะปรับขนาดเฉพาะส่วนที่อยู่ข้างหน้าในปัจจุบัน เนื่องจากเครื่องเจียรมีอายุการใช้งานยาวนาน และการอัพเกรดความสูงตรงกลางหรือความยาวฐานรองในภายหลังนั้นแทบจะเป็นไปไม่ได้เลย
อุตสาหกรรมและชิ้นส่วนที่ต้องพึ่งพาอุปกรณ์นี้
การเจียรทรงกระบอกจะปรากฏขึ้นทุกที่ที่ชิ้นส่วนทรงกลมต้องจับคู่กับชิ้นส่วนทรงกลมอีกชิ้นหนึ่งโดยมีพิกัดความเผื่อที่แน่นหนา ดังนั้นรายการการใช้งานจึงครอบคลุมมากกว่าอุตสาหกรรมเดียว
| อุตสาหกรรม | พื้นชิ้นส่วนทั่วไป | เป้าหมายความอดทนโดยทั่วไป |
|---|---|---|
| ชิ้นส่วนยานยนต์และเครื่องยนต์ | วารสารเพลาข้อเหวี่ยงและเพลาลูกเบี้ยว เพลากระปุกเกียร์ หมุดลูกสูบ | 0.005 มม. ถึง 0.01 มม |
| ส่วนประกอบไฮดรอลิกและนิวแมติก | ก้านสูบ ลูกสูบ แกนวาล์ว | 0.005 มม. ถึง 0.02 มม |
| การผลิตตลับลูกปืน | ตลับลูกปืนด้านในและด้านนอก, หมุดลูกกลิ้ง | 0.002 มม. ถึง 0.008 มม |
| การสร้างเครื่องมือกล | แกนหมุน, ลีดสกรูที่มีความแม่นยำ, เพลานำทาง | 0.003 มม. ถึง 0.01 มม |
| เครื่องจักรสิ่งทอและการพิมพ์ | ลูกกลิ้ง, เพลาขับ, กระบอกพิมพ์ | 0.01 มม. ถึง 0.02 มม |
งานม้วนและทรงกระบอกยาว เช่น ลูกกลิ้งพิมพ์หรือเพลาขับสิ่งทอ เป็นประเภทที่ผลักดันร้านค้าให้หันไปใช้ตัวเลือกเตียงที่ยาวกว่าในกลุ่มผลิตภัณฑ์ MK1332B และ MK1350B เนื่องจากความยาวของฐานเตียงระหว่างจุดศูนย์กลางมากกว่าเส้นผ่านศูนย์กลางมักเป็นข้อกำหนดจำเพาะที่จำกัดสำหรับชิ้นส่วนเหล่านี้
การเลือกล้อเจียรและพารามิเตอร์การตัด
การเลือกล้อส่งผลต่อผิวสำเร็จและรอบเวลาพอๆ กับที่เครื่องจักรทำ ดังนั้นการจับคู่วัสดุขัดถูที่เหมาะสมกับอัตราการป้อนเข้าที่เหมาะสมก็มีความสำคัญพอๆ กับการเลือกรุ่นที่ถูกต้อง
ประเภทสารขัดถูตามวัสดุ
- ล้ออลูมิเนียมออกไซด์เหมาะกับเพลาเหล็กคาร์บอนและโลหะผสม ครอบคลุมงานเจียรยานยนต์และงานวิศวกรรมทั่วไปเป็นส่วนใหญ่
- ล้อคิวบิกโบรอนไนไตรด์เหมาะกับเหล็กชุบแข็งที่มีความแข็งสูงกว่า 55 HRC และคงรูปร่างได้นานกว่าวัสดุขัดถูทั่วไปในกระบวนการผลิตซ้ำๆ
- ล้อซิลิคอนคาร์ไบด์เหมาะกับเหล็กหล่อ ทองแดง และวัสดุที่ไม่ใช่เหล็กหรือเปราะอื่นๆ ซึ่งอะลูมิเนียมออกไซด์จะเคลือบทับอย่างรวดเร็ว
พารามิเตอร์การตัดทั่วไป
โดยทั่วไป การเจียรแบบหยาบจะขจัดคราบในแนวรัศมี 0.02 มม. ถึง 0.05 มม. ต่อการเจียรที่ความเร็วโต๊ะที่เหมาะกับความกว้างของล้อ ตามด้วยขั้นตอนการเจียรขั้นสุดท้ายที่ 0.005 มม. ถึง 0.01 มม. ต่อการเจียรแต่ละครั้ง และระยะการสปาร์คออกมาสองถึงสี่รอบโดยไม่มีการป้อนเพิ่มเติมเป็นศูนย์ การไหลของน้ำหล่อเย็น ซึ่งโดยปกติจะเป็นน้ำมันเจียรที่ละลายน้ำได้ จะต้องเข้าถึงล้อและบริเวณสัมผัสของชิ้นส่วนอย่างต่อเนื่อง เนื่องจากการสะสมความร้อนในพื้นที่สัมผัสขนาดเล็กนี้เป็นสาเหตุทำให้เกิดการไหม้จากการเจียรและความเค้นตกค้างในชิ้นงานที่เสร็จแล้ว
การดูแลประจำวันและการบำรุงรักษาเชิงป้องกัน
กิจวัตรประจำวันที่สม่ำเสมอทำให้เครื่องเจียรมีความแม่นยำพิกัดเป็นเวลาหลายปี แทนที่จะหลุดลอยไปจากพิกัดความเผื่อภายในไม่กี่เดือน
| ช่วงเวลา | งาน |
|---|---|
| ทุกการเปลี่ยนแปลง | ตรวจสอบระดับและการไหลของน้ำหล่อเย็น เช็ดรางนำทาง ตรวจสอบล้อว่ามีเศษหรือกระจกหรือไม่ |
| รายสัปดาห์ | ติดตั้งล้อเจียร ทำความสะอาดตัวกรองน้ำหล่อเย็นหรือตัวคั่นแม่เหล็ก ตรวจสอบระดับน้ำมันหล่อลื่น |
| รายเดือน | ตรวจสอบอุณหภูมิการทำงานของสปินเดิล ตรวจสอบบอลสกรูและลิเนียร์ไกด์สำหรับการเล่น ตรวจสอบการจัดตำแหน่งตรงกลาง |
| รายไตรมาส | การทำความสะอาดถังน้ำหล่อเย็นเต็มถัง ตรวจสอบแรงดันปากกาขนนกส่วนท้าย ดำเนินการตรวจสอบความแม่นยำทางเรขาคณิตด้วยแถบทดสอบ |
สภาพของน้ำหล่อเย็นสมควรได้รับความสนใจเป็นพิเศษ เนื่องจากน้ำหล่อเย็นที่สกปรกหรือหมดลงเป็นสาเหตุที่พบบ่อยที่สุดของทั้งสภาพพื้นผิวที่ไม่ดีและการสึกหรอของล้อก่อนกำหนด แต่ก็เป็นรายการเดียวที่ถูกที่สุดในรายการนี้ที่ต้องแก้ไข
ข้อบกพร่องในการเจียรทั่วไปและการแก้ไขในทางปฏิบัติ
| อาการ | สาเหตุน่าจะ | การแก้ไขที่แนะนำ |
|---|---|---|
| การเปลี่ยนสีสีน้ำเงินหรือสีน้ำตาลบนพื้นผิว | การบดไหม้จากความร้อนส่วนเกิน | ลดอัตราการป้อนเข้า เพิ่มการไหลของน้ำหล่อเย็น แต่งล้อ |
| มีรอยหยักเป็นคลื่นตามความยาว | ความไม่สมดุลของแกนหมุนหรือการรองรับส่วนท้ายที่หลวม | ปรับสมดุลล้อ ตรวจสอบแรงดันตรงกลาง ตรวจสอบการสึกหรอของลูกปืน |
| เส้นผ่านศูนย์กลางเรียวตามความยาวชิ้นส่วน | ศูนย์ไม่ตรงหรือปากกาขนนกที่สึกหรอ | ตรวจสอบการจัดตำแหน่งศูนย์กลางอีกครั้งด้วยตัวบ่งชี้การทดสอบ และให้บริการส่วนท้าย |
| พื้นผิวดูหยาบหรือหมองคล้ำ | หน้าล้อเคลือบหรือโหลด | ตกแต่งล้อให้บ่อยขึ้น ตรวจสอบให้แน่ใจว่าเกรดการเสียดสีตรงกับวัสดุ |
การประเมินต้นทุน ผลผลิต และระยะเวลาคืนทุน
ราคาซื้อเป็นเพียงส่วนหนึ่งของภาพต้นทุนการเป็นเจ้าของ การประเมินตามความเป็นจริงจะมีน้ำหนักอย่างน้อยสี่ปัจจัยร่วมกัน
- รอบเวลาต่อชิ้นส่วน ซึ่งขึ้นอยู่กับความเร็วล้อ ขนาดขั้นตอนการป้อน และปริมาณของกระบวนการที่เป็นอัตโนมัติเทียบกับการโหลดด้วยตนเอง
- การใช้พลังงาน โดยที่กำลังมอเตอร์ทั้งหมดในตารางข้อมูลจำเพาะเป็นจุดเริ่มต้นในการประมาณค่าไฟฟ้าต่อกะ
- วัสดุสิ้นเปลืองของล้อและสารหล่อเย็น ซึ่งปรับขนาดตามเส้นผ่านศูนย์กลางล้อและการผ่านความหยาบที่รุนแรงช่วยขจัดปัญหาสต๊อก
- อัตราเศษซากและการทำงานซ้ำ ซึ่งระบบป้อนเข้า CNC แบบทำซ้ำได้มีแนวโน้มที่จะต่ำกว่าเมื่อเทียบกับการเจียรด้วยมือ ซึ่งช่วยเพิ่มปริมาณงานที่มีประสิทธิภาพโดยตรง
ร้านค้าที่ดำเนินการผสมชิ้นส่วนแคบในปริมาณมากมักจะกู้คืนต้นทุนเครื่องจักรได้เร็วที่สุดโดยผ่านรอบเวลาที่เพิ่มขึ้น ในขณะที่ร้านค้าที่ใช้งานชุดย่อยต่างๆ จำนวนมากจะกู้คืนต้นทุนได้เป็นหลักโดยใช้เวลาการตั้งค่าที่ลดลงจากการเขียนโปรแกรมการสนทนา และชิ้นส่วนที่เสียน้อยลงระหว่างการตั้งค่าบทความแรก
คำถามที่พบบ่อย
เครื่องเจียรทรงกระบอก CNC สามารถบรรลุความทนทานได้เท่าใด
เครื่องเจียรทรงกระบอก CNC อุตสาหกรรมส่วนใหญ่มีความคลาดเคลื่อนของเส้นผ่านศูนย์กลางระหว่าง 0.005 มม. ถึง 0.02 มม. ในการผลิตปกติ และเครื่องจักรที่ติดตั้งแกนหมุนแรงดันแบบไดนามิกและแบบคงที่รวมกับการวัดในกระบวนการสามารถบรรลุความสามารถในการทำซ้ำระดับไมครอนเพียงหลักเดียวในงานแบริ่งหรือแกนหมุนที่สำคัญ
ความแตกต่างระหว่างการตั้งชื่อโมเดล MK และ MAK คืออะไร
ภายในกลุ่มผลิตภัณฑ์นี้ คำนำหน้า MK หมายถึงการกำหนดค่าการเจียรทรงกระบอก CNC มาตรฐาน ในขณะที่คำนำหน้า MAK หมายถึงการกำหนดค่าขนาดกะทัดรัดที่สร้างขึ้นสำหรับเพลาที่มีเส้นผ่านศูนย์กลางสั้นกว่าและมีเส้นผ่านศูนย์กลางเล็กกว่า และ E ที่เพิ่มในรหัสรุ่น เช่น MKE หรือ MAKE โดยทั่วไปจะบ่งบอกถึงการควบคุมที่ได้รับการปรับปรุงหรือตัวเลือกการขับเคลื่อนบนเครื่องฐานเดียวกันนั้น
ควรใส่ล้อเจียรบ่อยแค่ไหน
ความถี่ในการตกแต่งขึ้นอยู่กับความแข็งของวัสดุและอัตราการขจัดเนื้อวัสดุ แต่จุดเริ่มต้นในทางปฏิบัติสำหรับงานเหล็กส่วนใหญ่คือการแต่งผิวก่อนผ่านการตกแต่งทุกครั้งบนเส้นผ่านศูนย์กลางวิกฤต และอย่างน้อยหนึ่งครั้งต่อกะสำหรับการดำเนินการผลิตทั่วไป โดยจะปรับเร็วขึ้นหากผิวสำเร็จหรือเสียงของวงจรเปลี่ยนแปลงอย่างเห็นได้ชัด
เครื่องเดียวสามารถบดได้ทั้งเพลาสั้นและเพลายาว
ใช่ โดยมีเงื่อนไขว่าความยาวระหว่างจุดศูนย์กลางจะอยู่ภายในพิกัดขอบเตียงของเครื่องจักร ซึ่งเป็นเหตุผลว่าทำไมรุ่นต่างๆ เช่น MK1332B จึงมีให้เลือกความยาวเตียงที่แตกต่างกันห้าแบบตั้งแต่ 500 มม. ถึง 3000 มม. บนเครื่องฐานเดียวกัน เพื่อให้ร้านค้าจับคู่ความยาวเตียงให้ตรงกับช่วงชิ้นส่วนทั่วไปโดยไม่ต้องจ่ายค่าเดินทางที่ไม่ได้ใช้
ขีดจำกัดน้ำหนักชิ้นงานใดบ้างที่ใช้กับรุ่นเล็ก
ซีรีส์ 1320H ขนาดกะทัดรัดที่ครอบคลุมในตารางเปรียบเทียบได้รับพิกัดสำหรับน้ำหนักชิ้นงานสูงสุด 50 กก. ในขณะที่รุ่นกลาง MK1332B และ MKE1332B มีน้ำหนักเพิ่มขึ้นถึง 150 กก. และ MK1350B ที่ใหญ่กว่านั้นได้รับพิกัดสำหรับชิ้นส่วนที่มีน้ำหนักไม่เกิน 1,000 กก. ดังนั้นการจับคู่น้ำหนักชิ้นส่วนกับรุ่นที่ถูกต้องจะช่วยปกป้องทั้งความแม่นยำของศูนย์กลางและอายุการใช้งานตลับลูกปืน
ความเร็วรอบล้อที่สูงขึ้นหมายถึงรอบเวลาเร็วขึ้นเสมอหรือไม่
ไม่ใช่โดยตรง. ความเร็วรอบนอกที่สูงขึ้น เช่น ตัวเลือก 45 เมตรต่อวินาทีที่มีให้เลือกใช้กับแกนหมุนแรงดันแบบไดนามิกและคงที่ โดยส่วนใหญ่จะปรับปรุงความสม่ำเสมอของผิวสำเร็จและอายุการใช้งานของล้อที่อัตราการขจัดเศษวัสดุที่กำหนด ในขณะที่เวลารอบจริงยังขึ้นอยู่กับขั้นตอนการป้อน ความเร็วการหมุนของโต๊ะ และจำนวนสต็อคที่ตัดผ่านหยาบออกไป


