 0086-15068518279 (จีน)/001-5416026691 (ภาษาอังกฤษ)


 en
ตอบตรง
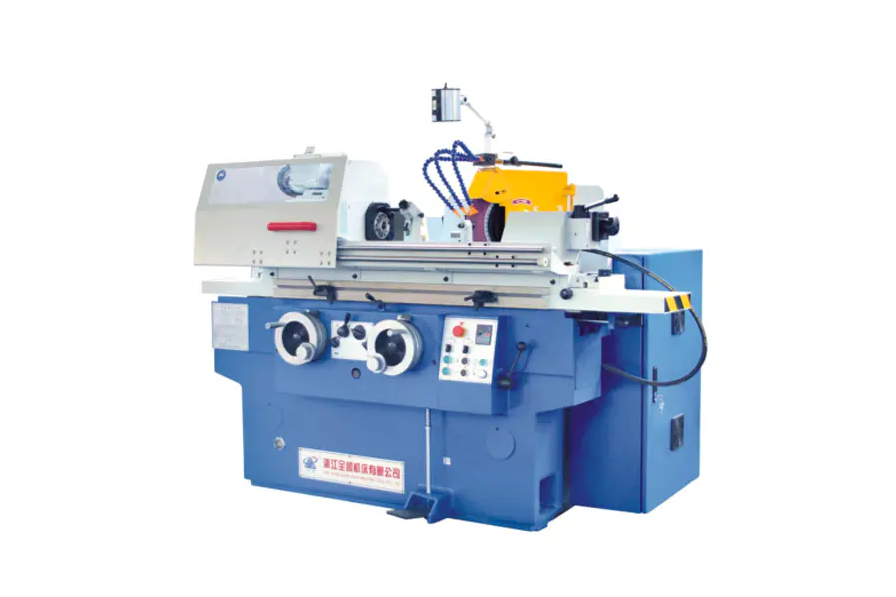
A เครื่องบด ทำงานโดยการหมุนล้อขัดด้วยความเร็วสูงกับชิ้นงานเพื่อขจัดวัสดุผ่านการเสียดสี สร้างรูปร่างพื้นผิวให้ได้ค่าความคลาดเคลื่อนของขนาดที่แม่นยำ เม็ดขัดของล้อทำหน้าที่เป็นคมตัดขนาดเล็กนับพัน โดยแต่ละเม็ดจะขจัดเศษวัสดุเล็กๆ ออกทุกครั้งที่ผ่าน
กลไกหลัก
ฟิสิกส์เบื้องหลังการกำจัดวัสดุ
ที่รากฐาน เครื่องเจียรจะแปลงพลังงานการหมุนเป็นการตัดแบบเสียดสี ล้อเจียรหมุนด้วยความเร็วพื้นผิวโดยทั่วไประหว่าง 20 และ 45 ม./วินาที โดยกดทับชิ้นงานด้วยแรงที่ควบคุมได้ เม็ดขัดแต่ละเม็ด ซึ่งมักจะเป็นอะลูมิเนียมออกไซด์ ซิลิคอนคาร์ไบด์ หรือคิวบิกโบรอนไนไตรด์ (CBN) ทำหน้าที่เป็นเครื่องมือตัดแบบจุดเดียวที่ทำงานในระดับจุลภาค
เมื่อเกรนสัมผัสกับชิ้นงาน จะมีสามสิ่งเกิดขึ้นตามลำดับ:
- การเสียรูปยืดหยุ่น — เมล็ดข้าวจะบีบอัดพื้นผิวก่อนเริ่มการตัด
- ไถพลาสติก — วัสดุถูกผลักไปด้านข้างจนเกิดสันเขา
- การก่อตัวของชิป — เมล็ดพืชจะตัดไมโครชิปโดยปราศจากวัสดุฐาน
กระบวนการนี้ทำซ้ำหลายล้านครั้งต่อนาทีทั่วทั้งหน้าล้อ ส่งผลให้ได้การเจียรผิวเรียบที่มีลักษณะเฉพาะ ค่าความหยาบพื้นผิว Ra 0.1 ถึง 1.6 ไมโครเมตรทำได้เป็นประจำ ซึ่งละเอียดกว่าการกลึงหรือการกัดใดๆ
45 เมตร/วินาที
ความเร็วพื้นผิวล้อสูงสุดโดยทั่วไป
รา 0.1 ไมโครเมตร
ความหยาบของพื้นผิวที่ทำได้
0.001 มม
ช่วงพิกัดความเผื่อมิติ
กายวิภาคศาสตร์
ส่วนประกอบสำคัญและสิ่งที่พวกเขาทำ
หินเจียร
เครื่องมือตัด ประกอบด้วยเม็ดขัดที่ยึดติดกัน (พันธะแก้ว เรซินอยด์ หรือพันธะยาง) เกรดล้อ (ความแข็ง) และโครงสร้าง (ระยะห่างของเกรน) ถูกเลือกตามความต้องการของวัสดุและการตกแต่ง
หัวล้อ / แกนหมุน
บรรจุมอเตอร์สปินเดิลและแบริ่งที่หมุนล้อ ความแข็งแกร่งของสปินเดิลถือเป็นสิ่งสำคัญ — แม้แต่ระยะรันเอาท์ที่ 0.001 มม. ก็ทำให้เกิดรอยสะท้านบนพื้นผิวสำเร็จรูปได้
โต๊ะทำงาน
จับและเคลื่อนผ่านชิ้นงาน บนเครื่องบดพื้นผิว โต๊ะจะหมุนกลับ (ไปมา) หรือหมุน บนเครื่องเจียรทรงกระบอก โต๊ะจะเคลื่อนที่ไปตามแกน Z ในขณะที่ชิ้นงานหมุน
โต๊ะเครื่องแป้ง
เครื่องมือปลายเพชรที่จะลับคมล้อเจียรใหม่เป็นระยะโดยแยกเมล็ดที่ทื่อออกและคืนรูปทรงของล้ออีกครั้ง ประสิทธิภาพการเจียรจะลดลงอย่างรวดเร็วและคุณภาพพื้นผิวจะลดลงหากไม่มีการแต่งผิว
ระบบหล่อเย็น
ส่งน้ำมันตัด (น้ำมันที่ละลายน้ำได้หรือสารหล่อเย็นสังเคราะห์) ที่อัตราการไหล 20 ถึง 100 ลิตร/นาที ไปยังบริเวณการเจียร สารหล่อเย็นช่วยลดความร้อน (อุณหภูมิในบริเวณการเจียรอาจเกิน 1,000 องศาเซลเซียสในพื้นที่) ชะล้างเศษหิน และหล่อลื่นการตัด
กลไกการป้อน
ควบคุมความลึกของล้อที่จะยึดชิ้นงาน (การป้อนเข้า / ความลึกของการตัด) กลไกการป้อนที่แม่นยำจะแก้ไขเพิ่มทีละ 0.001 มม. ช่วยให้สามารถขจัดวัสดุขนาดเล็กที่ทำให้การเจียรแตกต่างจากกระบวนการตัดหยาบกว่า
ประเภทเครื่อง
ประเภทหลักและหลักการทำงาน
รูปทรงที่แตกต่างกันจำเป็นต้องมีการกำหนดค่าเครื่องจักรโดยพื้นฐานที่แตกต่างกัน ด้านล่างนี้เป็นสี่ประเภทที่พบบ่อยที่สุดที่ใช้ในการผลิตภาคอุตสาหกรรม:
| ประเภทเครื่อง | การเคลื่อนที่ของชิ้นงาน | การเคลื่อนที่ของล้อ | ความอดทนโดยทั่วไป | แอปพลิเคชันทั่วไป |
| เครื่องเจียรผิว | โต๊ะลูกสูบหรือโต๊ะหมุน | หมุน ป้อนลงต่อรอบ | /- 0.005 มม | แผ่นเรียบ แม่พิมพ์ เครื่องมือ |
| เครื่องเจียรทรงกระบอก | หมุนระหว่างศูนย์กลาง | หมุน, เคลื่อนที่ในแนวแกน | /- 0.002 มม | เพลา หมุด ม้วน |
| เครื่องบดแบบไม่มีศูนย์กลาง | ป้อนผ่านด้วยล้อควบคุม | ล้อควบคุมหินเจียร | /- 0.001 มม | ท่อน ท่อ ชิ้นส่วนปริมาณมาก |
| เครื่องบดภายใน | หมุน (หรือนิ่งอยู่กับที่) | ล้อเล็กหมุนภายในรู | /- 0.003 มม | ตลับลูกปืนเรซ, กระบอกไฮดรอลิก |
เจาะลึก
การเจียรแบบไร้ศูนย์กลางทำให้เกิดปริมาณงานที่ยอดเยี่ยมได้อย่างไร
การเจียรแบบไร้ศูนย์กลางเป็นรูปแบบการเจียรทรงกระบอกที่มีประสิทธิภาพมากที่สุด เนื่องจากช่วยลดการยึดติดชิ้นส่วนทั้งหมด ชิ้นงานวางอยู่บนใบมีดระหว่างสองล้อ:
- หินเจียร (ขนาดใหญ่ ความเร็วสูง) ทำการตัดจริงด้วยความเร็วสูงสุด 60 ม./วินาที
- ล้อควบคุม (เล็กกว่า เอียงได้ 1 ถึง 6 องศา) ควบคุมความเร็วการหมุนของชิ้นส่วนและอัตราการป้อนตามแนวแกน
ด้วยการเอียงล้อควบคุม ชิ้นส่วนจะถูกหมุนและผลักผ่านเครื่องจักรไปพร้อมๆ กันในแนวแกน — วิธีที่เรียกว่าการบดแบบ "ป้อนผ่าน" เครื่องบดแบบไม่มีศูนย์กลางการผลิตสามารถดำเนินการได้มากกว่า ชิ้นส่วนทรงกระบอกขนาดเล็ก 1,000 ชิ้นต่อชั่วโมง โดยไม่มีผู้ปฏิบัติงานขนถ่ายระหว่างชิ้นส่วน
ทำให้การเจียรแบบไร้ศูนย์กลางเป็นกระบวนการมาตรฐานสำหรับส่วนประกอบที่มีปริมาณมาก เช่น ก้านวาล์วในรถยนต์ (ความคลาดเคลื่อน /- 0.003 มม. ต่อเส้นผ่านศูนย์กลาง 6 มม.) และลูกกลิ้งแบริ่ง
การควบคุมกระบวนการ
พารามิเตอร์สำคัญที่ควบคุมประสิทธิภาพการเจียร
ผลลัพธ์ของการบดจะถูกกำหนดโดยตัวแปรกระบวนการที่มีปฏิสัมพันธ์สี่ตัวแปร การปรับจูนสิ่งใดสิ่งหนึ่งอย่างไม่ถูกต้องทำให้เกิดผิวสำเร็จที่ไม่ดี ข้อผิดพลาดด้านขนาด หรือความเสียหายจากความร้อน (ไหม้)
ความเร็วล้อ (เทียบกับ)
ความเร็วล้อที่สูงขึ้นหมายความว่าแต่ละเกรนจะขจัดเศษที่บางลง ซึ่งช่วยลดแรงตัดและปรับปรุงคุณภาพผิวสำเร็จ แต่จะเพิ่มการสร้างความร้อน ล้อ CBN ทำงานที่ 80 ถึง 120 ม./วินาที ในการเจียรความเร็วสูง (HSG) ด้วยเหตุนี้
ความเร็วชิ้นงาน (Vw)
การเคลื่อนตัวของชิ้นงานเร็วขึ้นจะเพิ่มอัตราการขจัดวัสดุ (MRR) แต่จะทำให้ภาระเศษเพิ่มขึ้น โดยทั่วไปอัตราส่วนความเร็ว Vs/Vw จะอยู่ระหว่าง 60:1 ถึง 120:1 ในการใช้งานการเจียรที่แม่นยำ
ระยะกินลึก (ae)
การผ่านหยาบอาจใช้ ae = 0.05 มม. กระดาษปิดผิวละเอียดใช้ 0.002 ถึง 0.005 มม. การส่งผ่านประกายไฟ (ป้อนเข้าเป็นศูนย์) เมื่อสิ้นสุดรอบช่วยให้การโก่งตัวของเครื่องจักรดีดตัวกลับ ช่วยเพิ่มความแม่นยำของขนาด
อัตราการกำจัดวัสดุจำเพาะ (Q'w)
แสดงเป็น mm3/mm/s นี่คือตัวชี้วัดประสิทธิภาพการทำงานที่ใช้ควบคุม เครื่องเจียร CNC สมัยใหม่เพิ่มประสิทธิภาพ Q'w แบบเรียลไทม์โดยใช้การตรวจสอบพลังงานเพื่อให้อยู่ใกล้เกณฑ์การเผาไหม้โดยไม่ต้องข้าม
ความท้าทายทั่วไป
ความเสียหายจากความร้อน: ความเสี่ยงในการเจียรทุกครั้งต้องจัดการ
การเจียรทำให้เกิดความร้อนเฉพาะจุดที่รุนแรง — มากถึง 1,500 องศาเซลเซียส ที่บริเวณหน้าสัมผัสเกรน-ชิ้นงาน ในกรณีที่รุนแรง — ยาวนานเพียงไมโครวินาทีต่อการสัมผัสเกรน หากความร้อนไม่สามารถกระจายได้เร็วเพียงพอ จะทำให้เกิด:
- บดเผา — ออกซิเดชันของพื้นผิว ซึ่งมองเห็นได้เป็นการเปลี่ยนสีเป็นสีน้ำเงิน/น้ำตาล ซึ่งบ่งบอกถึงการเปลี่ยนแปลงทางโครงสร้างจุลภาค
- ความเค้นดึงตกค้าง — ซึ่งช่วยลดอายุการใช้งานความล้าของส่วนประกอบเหล็กชุบแข็งได้อย่างมาก
- พื้นผิวแข็งตัวใหม่หรืออ่อนตัวลง — การเปลี่ยนแปลงโปรไฟล์ความแข็งที่การบำบัดความร้อนได้รับการออกแบบมาเพื่อให้บรรลุ
การป้องกันความเสียหายจากความร้อนต้องอาศัยการใช้สารหล่อเย็นที่รุนแรง (หัวฉีดแรงดันสูงที่ 50 ถึง 80 บาร์ในการใช้งานด้านการบินและอวกาศบางประเภท) การเลือกล้อที่เหมาะสม (โครงสร้างแบบเปิดสำหรับการตัดอย่างอิสระ) และอัตราการขจัดวัสดุอย่างระมัดระวังในการผ่านผิวสำเร็จ
การวิเคราะห์สัญญาณรบกวนของ Barkhausen และการเลี้ยวเบนของรังสีเอกซ์ถูกนำมาใช้ในอุตสาหกรรมที่มีความสำคัญต่อคุณภาพ (ตลับลูกปืน การบินและอวกาศ) เพื่อตรวจสอบโดยไม่ทำลายว่าพื้นผิวพื้นดินปราศจากความเค้นดึงตกค้างหลังการตัดเฉือน
คู่มือการเลือก
การเลือกสารขัดถูให้เหมาะสมกับวัสดุ
การเลือกล้อเป็นปัจจัยหลักเดียวที่ใหญ่ที่สุดทั้งในด้านประสิทธิภาพการผลิตและคุณภาพพื้นผิว การขัดถูที่ไม่ถูกต้องไม่เพียงแต่มีประสิทธิภาพต่ำกว่าเท่านั้น แต่ยังอาจทำให้ชิ้นงานไหม้หรือแตกร้าวได้
| ประเภทสารขัดถู | ดีที่สุดสำหรับ | หลีกเลี่ยงบน | ต้นทุนสัมพัทธ์ |
| อลูมิเนียมออกไซด์ (Al2O3) | เหล็ก เหล็กความเร็วสูง โลหะที่เป็นเหล็ก | คาร์ไบด์เซรามิค | ต่ำ |
| ซิลิคอนคาร์ไบด์ (SiC) | เหล็กหล่อ อโลหะ เซรามิก หิน | เหล็กชุบแข็ง (ทำปฏิกิริยาทางเคมี) | ต่ำ-Medium |
| ลูกบาศก์โบรอนไนไตรด์ (CBN) | เหล็กชุบแข็ง (มากกว่า 45 HRC), ซูเปอร์อัลลอย | เหล็กอ่อนอลูมิเนียม | สูง |
| เพชร | คาร์ไบด์เซรามิค, glass, composites | เหล็กกล้า (การแพร่กระจายของคาร์บอนทำให้เกิดการสึกหรออย่างรวดเร็ว) | สูงมาก |
เทคโนโลยีสมัยใหม่
การควบคุม CNC เปลี่ยนความแม่นยำในการเจียรอย่างไร
เครื่องเจียร CNC สมัยใหม่ผสมผสานระบบป้อนกลับแบบวงปิดซึ่งเครื่องจักรทั่วไปไม่สามารถเทียบได้ เทคโนโลยีที่สำคัญได้แก่:
- การวัดในกระบวนการ — หัววัดอากาศหรือหัวสัมผัสวัดเส้นผ่านศูนย์กลางของชิ้นงานขณะทำการเจียร โดยปรับการป้อนเข้าโดยอัตโนมัติเพื่อให้เข้าถึงขนาดเป้าหมายภายใน 0.001 มม.
- เซ็นเซอร์ส่งเสียง — ตรวจจับสัญญาณความถี่สูงเมื่อล้อสัมผัสกับชิ้นงานหรือเครื่องแต่งตัวเป็นครั้งแรก ช่วยลดเวลาในการเจียรด้วยลมและตรวจจับการแตกหักของล้อ
- การควบคุมอัตราป้อนแบบปรับได้ — การตรวจสอบกำลังของสปินเดิลจะส่งข้อมูลกลับไปยัง CNC เพื่อรักษาอัตราการกำจัดวัสดุให้คงที่ในขณะที่ล้อสึกหรอ
- ปรับสมดุลล้ออัตโนมัติ — ตัวถ่วงแบบไดนามิกภายในหน้าแปลนล้อแก้ไขความไม่สมดุลแบบเรียลไทม์ ช่วยลดการสั่นสะเทือนที่ต่ำกว่า 1 กรัมที่ความเร็วการทำงาน
เครื่องเจียรทรงกระบอก CNC ที่ทันสมัยสามารถทำให้รอบการเจียรเพลาเสร็จสมบูรณ์ได้ภายในเวลาไม่ถึง 90 วินาทีโดยมีค่า Cpk สูงกว่า 1.67 ซึ่งเป็นความสามารถในการดำเนินการที่การเจียรด้วยมือในโหมดแบทช์ไม่สามารถทำได้
คำแนะนำการปฏิบัติ
สิ่งที่ผู้ปฏิบัติงานต้องตรวจสอบก่อนการเจียรทุกครั้ง
แม้แต่เครื่องจักรที่ดีที่สุดก็ยังสร้างเศษเหล็กได้หากข้ามการตรวจสอบก่อนการทำงาน รายการตรวจสอบต่อไปนี้ครอบคลุมรายการที่มีผลกระทบสูงสุด:
- ดำเนินการ การทดสอบแหวน บนล้อเจียร — โทนสีโลหะที่ชัดเจนแสดงว่าไม่มีรอยแตกร้าว เสียงทื่อดังลั่นหมายความว่าต้องทิ้งล้อ
- ตรวจสอบวงล้อ อัตรารอบต่อนาที เกินความเร็วสูงสุดของสปินเดิลโดยมีระยะขอบด้านความปลอดภัยอย่างน้อย 25%
- ตรวจสอบน้ำหล่อเย็น ความเข้มข้นและอัตราการไหล ก่อนสตาร์ท — สารหล่อเย็นที่เสื่อมสภาพจะทำให้เกิดการเผาไหม้แม้ที่พารามิเตอร์อนุรักษ์นิยม
- แต่งล้อ เมื่อเริ่มต้นงานใหม่แต่ละงานหรือหลังจากไม่ได้ใช้งานนานกว่า 30 นาทีเพื่อคืนความคมในการตัด
- ยืนยันชิ้นงาน ยึดความแข็งแกร่ง — ชิ้นงานที่สั่นสะเทือนทำให้เกิดรอยสะท้านที่ความถี่ 500 ถึง 2,000 เฮิรตซ์ ทำลายผิวสำเร็จ
- ตรวจสอบ การ์ดป้องกันประกายไฟและการ์ดป้องกันล้อ — ประกายไฟจากการบดสามารถเคลื่อนที่ได้ไกล 3 ถึง 5 เมตร และเศษล้อที่ความเร็วใช้งานถือเป็นกระสุนปืนที่อันตราย


