 0086-15068518279 (จีน)/001-5416026691 (ภาษาอังกฤษ)


 en
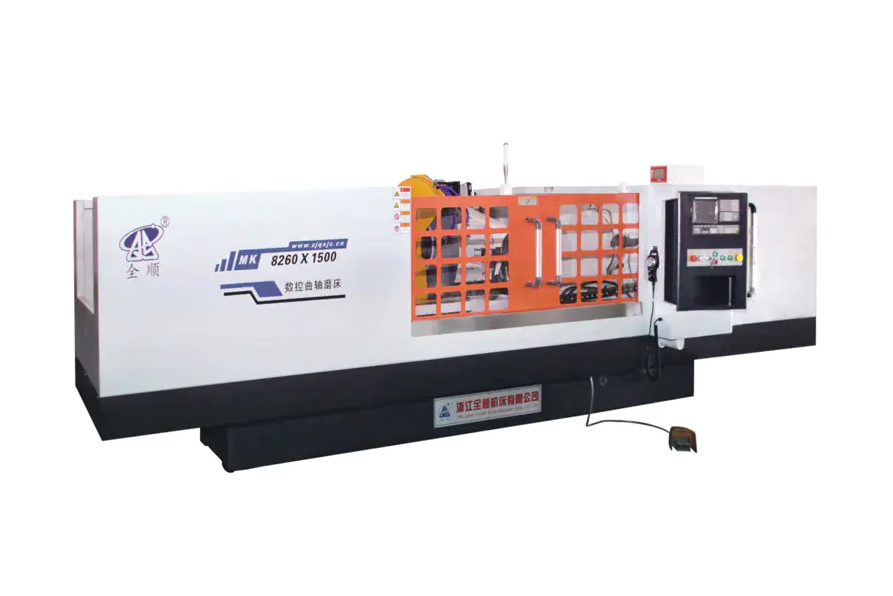
การประเมินความแม่นยำและการทำซ้ำของ เครื่องเจียรเพลาข้อเหวี่ยง CNC ต้องมีการวัดอย่างเป็นระบบของ ความแม่นยำของมิติ เกณฑ์ความคลาดเคลื่อนทางเรขาคณิต และความสม่ำเสมอของกระบวนการ ในรอบการตัดเฉือนหลายรอบ แนวทางหลักผสมผสานการตรวจวัดบนเครื่องจักร การตรวจสอบ ซีเอ็มเอ็ม (เครื่องวัดพิกัด) และการวิเคราะห์การควบคุมกระบวนการทางสถิติ (SPC) เครื่องเจียรเพลาข้อเหวี่ยง CNC ที่ได้รับการสอบเทียบอย่างดีควรบรรลุผล ความกลมภายใน ±0.001 มม ความอดทนของเส้นผ่านศูนย์กลางภายใน ±0.002 มม และค่า Cpk เป็น 1.33 หรือสูงกว่า ถือว่ามีความสามารถในการผลิต
กระบวนการประเมินไม่ใช่การตรวจสอบเพียงครั้งเดียว แต่เป็นโปรโตคอลที่มีโครงสร้างซึ่งครอบคลุมคุณสมบัติของเครื่องจักร การตรวจสอบชิ้นงาน และการวิเคราะห์ความสามารถในระยะยาว
ตัวชี้วัดความแม่นยำที่สำคัญสำหรับ เครื่องเจียรเพลาข้อเหวี่ยง CNC
ก่อนที่จะทำการทดสอบใดๆ จำเป็นต้องกำหนดพารามิเตอร์ที่ประกอบขึ้นเป็น "ความแม่นยำ" สำหรับเครื่องเจียรเพลาข้อเหวี่ยง ตัวชี้วัดเหล่านี้ส่งผลโดยตรงต่อประสิทธิภาพของเครื่องยนต์และอายุการใช้งานของส่วนประกอบ
- ความอดทนของเส้นผ่านศูนย์กลางวารสาร: โดยทั่วไป ±0.002–0.005 มม. สำหรับเพลาข้อเหวี่ยงประสิทธิภาพสูง
- ความกลม (ความเป็นวงกลม): ควรอยู่ภายใน 0.001–0.003 มม. สำหรับวารสารหลักและพิน
- ความเป็นทรงกระบอก: วัดความเบี่ยงเบนของเทเปอร์และลำกล้องตามความยาวของเจอร์นัล โดยทั่วไปคือ ≤0.002 มม.
- ความหยาบผิว (Ra): เป้าหมาย Ra ≤ 0.4 ไมโครเมตร สำหรับพื้นผิวสัมผัสของตลับลูกปืน
- ความแม่นยำในการโยน Pin Journal: ความเบี่ยงเบนของจุดศูนย์กลางพินสัมพันธ์กับแกนหลัก โดยปกติคือ ≤0.005 มม.
- การวางตำแหน่งเชิงมุมของ Pin Journal: สำคัญอย่างยิ่งต่อจังหวะเครื่องยนต์ ข้อผิดพลาดเชิงมุมไม่ควรเกิน ± 0.05°
หน่วยเมตริกเหล่านี้เป็นพิมพ์เขียวการวัดผล โปรโตคอลการประเมินใดๆ จะต้องจัดการกับแต่ละข้อด้วยเครื่องมือและวิธีการที่เหมาะสม
คุณสมบัติเครื่องจักร: จุดเริ่มต้น
ก่อนที่จะเริ่มการเจียรชิ้นงาน ตัวเครื่องจักรจะต้องได้รับการตรวจสอบผ่านการทดสอบคุณสมบัติทางเรขาคณิตและไดนามิก การทดสอบเหล่านี้กำหนดว่าโครงสร้างทางกลของเครื่องสามารถรองรับเกณฑ์ความคลาดเคลื่อนที่อ้างไว้ได้หรือไม่
การทดสอบความแม่นยำทางเรขาคณิต
ใช้เลเซอร์อินเตอร์เฟอโรมิเตอร์หรือแท่งบอลบาร์ที่แม่นยำเพื่อตรวจสอบ:
- ความตรงของแกนการเคลื่อนที่ของหัวล้อเจียร (แกน X): เป้าหมาย ≤ 0.002 มม./300 มม.
- ความขนานระหว่างแกนสปินเดิลล้อและแกนหัวงาน/แกนท้าย: ≤ 0.003 มม./500 มม.
- การเบี่ยงเบนหนีศูนย์ของแกนล้อเจียร: ≤ 0.001 มม
- ความเบี่ยงเบนของสปินเดิลหัวงาน: ≤ 0.002 มม
การประเมินเสถียรภาพทางความร้อน
การเคลื่อนตัวของความร้อนเป็นสาเหตุสำคัญของข้อผิดพลาดด้านมิติในการเจียร CNC เดินเครื่องที่อุณหภูมิใช้งานอย่างน้อย 60–90 นาที ก่อนที่จะทำการวัดที่แม่นยำ วัดการกระจัดของความร้อนที่แกนหมุนการเจียรโดยใช้เซ็นเซอร์แบบคาปาซิทีฟทุกๆ 15 นาที เครื่องจักรที่มั่นคงควรจัดแสดง ดริฟท์ความร้อนน้อยกว่า 0.003 มม หลังจากการอุ่นเครื่อง
การวัดบนเครื่องจักร: การควบคุมความแม่นยำแบบเรียลไทม์
ทันสมัย เครื่องเจียรเพลาข้อเหวี่ยง CNCs บูรณาการระบบการวัดในกระบวนการที่จะวัดเส้นผ่านศูนย์กลางของชิ้นงานอย่างต่อเนื่องในระหว่างการเจียร วงจรป้อนกลับแบบแอ็คทีฟนี้เป็นวิธีการที่ตรงที่สุดในการควบคุมความแม่นยำของมิติ
เพื่อประเมินประสิทธิภาพของเกจบนเครื่องจักร:
- บดบันทึกการทดสอบให้ได้เส้นผ่านศูนย์กลางระบุ และบันทึกการอ่านค่าเกจที่จุดประกายไฟ
- ถอดชิ้นงานออกและวัดเจอร์นัลเดียวกันด้วยเกจอากาศหรือ CMM ที่ปรับเทียบแล้ว
- คำนวณความแตกต่างระหว่างการอ่านบนเครื่องจักรและการวัดแบบออฟไลน์
- ทำซ้ำสิ่งนี้ใน 10 ส่วนติดต่อกันเพื่อสร้างข้อผิดพลาดสหสัมพันธ์เกจ
เกจในกระบวนการทำงานได้ดีควรสัมพันธ์กับผลลัพธ์ของ CMM ภายใน ±0.001 มม . การเบี่ยงเบนนอกเหนือจากนี้บ่งบอกถึงการสึกหรอของเกจ ปัญหาในการติดตั้ง หรือการปนเปื้อนของสารหล่อเย็น
การตรวจสอบหลังกระบวนการด้วย CMM และเครื่องทดสอบความกลม
การวัดนอกเครื่องจักรให้ข้อมูลที่เป็นกลางที่สุดสำหรับการประเมินที่แม่นยำ เครื่องมือสองชิ้นที่ขาดไม่ได้:
เครื่องวัดพิกัด (CMM)
การตรวจสอบ CMM จะจับเส้นผ่านศูนย์กลาง ทรงกระบอก และความแม่นยำในการโยน สำหรับการประเมินเพลาข้อเหวี่ยง หัววัดแบบสแกนจะดีกว่าหัววัดแบบสัมผัส เนื่องจากจะรวบรวมจุดหลายร้อยจุดต่อเจอร์นัล ซึ่งให้ข้อมูลที่มีความเสถียรทางสถิติ วัดขั้นต่ำ 3 หน้าตัดต่อวารสาร (ปลายทั้งสองและตรงกลาง) โดยใช้อย่างน้อย 36 จุดต่อหน้าตัด .
เครื่องทดสอบความกลม/รูปทรง
เครื่องทดสอบความกลมโดยเฉพาะ (ประเภท Taylor Hobson หรือเทียบเท่า) ให้ความละเอียดของความเป็นวงกลมและความเว้าของพื้นผิวสูงกว่า CMM มาก ใช้สปินเดิลที่มีความแม่นยำซึ่งมีความไม่แน่นอนเชิงมุมด้านล่าง 0.01 อาร์ค-วินาที . เครื่องมือนี้จำเป็นสำหรับการประเมิน:
- ข้อผิดพลาดความกลมตามมาตรฐาน ISO 12181
- Lobing (ข้อผิดพลาดฮาร์มอนิกเลขคี่เกิดจากการจับยึดแบบไม่มีศูนย์กลาง)
- Waviness (ข้อผิดพลาดความถี่กลางอวกาศที่เชื่อมโยงกับการพูดคุยของล้อ)
การทดสอบความสามารถในการทำซ้ำ: แนวทางเกจ R&R และ SPC
ความสามารถในการทำซ้ำไม่ได้เป็นเพียงส่วนที่ดีเพียงส่วนเดียวเท่านั้น แต่ยังเกี่ยวกับอีกด้วย ผลผลิตที่สม่ำเสมอตลอดการดำเนินการผลิต . วิธีการที่มีโครงสร้างสองวิธีกำหนดความสามารถนี้:
ความสามารถในการทำซ้ำของเกจและการทำซ้ำ (เกจ R&R)
การศึกษานี้จะแยกความแปรผันของระบบการวัดออกจากความแปรผันของชิ้นส่วนจริง ขั้นตอน:
- เลือกวารสารเพลาข้อเหวี่ยง 10 รายการซึ่งครอบคลุมช่วงเส้นผ่านศูนย์กลางที่คาดหวัง
- ให้ผู้ปฏิบัติงาน 2-3 คนวัดทั้งหมด 10 ส่วน ครั้งละ 3 ครั้งตามลำดับแบบสุ่ม
- คำนวณ %GRR = (ความแปรผันของ R&R ของเกจ / ความแปรผันทั้งหมด) × 100
เกณฑ์การยอมรับ: %GRR ≤ 10% เป็นเลิศ; 10–30% เป็นส่วนน้อย; เกินกว่า 30% ต้องมีการดำเนินการแก้ไขก่อนที่ข้อมูลการผลิตจะได้รับความเชื่อถือ
การควบคุมกระบวนการทางสถิติ (SPC) และความสามารถของกระบวนการ
บดขั้นต่ำของ เพลาข้อเหวี่ยงติดต่อกัน 25–30 อัน ภายใต้สภาวะที่ได้รับการควบคุมและบันทึกเส้นผ่านศูนย์กลางสมุดรายวันหลักสำหรับแต่ละส่วน ลงจุดข้อมูลบนแผนภูมิควบคุม X-bar และ R จากนั้นคำนวณ:
- Cp (ความสามารถในการประมวลผล): มาตรการแพร่กระจายสัมพันธ์กับความอดทน เป้าหมาย Cp ≥ 1.67
- Cpk (ดัชนีความสามารถของกระบวนการ): บัญชีสำหรับกระบวนการเป็นศูนย์กลาง เป้าหมาย Cpk ≥ 1.33 สำหรับการผลิตมาตรฐาน ≥ 1.67 สำหรับวารสารเชิงวิจารณ์
- ส่วนเบี่ยงเบนมาตรฐาน (σ): ควรต่ำกว่า 1/6 ของความอดทนทวิภาคี
สรุปการประเมิน: ตัวชี้วัดและเกณฑ์การยอมรับ
| พารามิเตอร์ | วิธีการวัด | เกณฑ์การยอมรับ |
|---|---|---|
| เส้นผ่านศูนย์กลางวารสาร | CMM / เกจวัดลม | ±0.002 มม |
| ความกลม | ความกลม Tester | ≤ 0.001 มม |
| ความเป็นทรงกระบอก | การสแกน CMM | ≤ 0.002 มม |
| ความหยาบผิว Ra | ติดต่อโปรไฟล์ | ≤ 0.4 µm |
| ความแม่นยำในการโยนพิน | CMM | ≤ 0.005 มม |
| ตำแหน่งพินเชิงมุม | CMM/โรตารีเอ็นโค้ดเดอร์ | ≤ ±0.05° |
| ความสามารถของกระบวนการ (Cpk) | การวิเคราะห์ SPC | ≥ 1.33 |
| เกจ R&R (%) | การศึกษาเกจ R&R | ≤ 10% |
| ความสัมพันธ์เกจบนเครื่อง | เทียบกับ CMM ออฟไลน์ | ± 0.001 มม |
แหล่งที่มาทั่วไปของการสูญเสียความแม่นยำและวิธีระบุสาเหตุ
เมื่อผลการประเมินอยู่นอกเกณฑ์ข้างต้น จะต้องติดตามสาเหตุที่แท้จริงอย่างเป็นระบบ แหล่งที่มาของความแม่นยำเสื่อมโทรมที่พบบ่อยที่สุด เครื่องเจียรเพลาข้อเหวี่ยง CNCs รวมไปถึง:
- ความไม่สมดุลของล้อหรือข้อผิดพลาดในการแต่ง: ทำให้เกิดรอยสะท้านที่มองเห็นได้ในโปรไฟล์ความกลมเป็นติ่งความถี่สูง วิธีแก้ไข: ปรับสมดุลล้อแล้วแต่งใหม่ด้วยตะกั่วที่ละเอียดกว่า
- การสึกหรอของตลับลูกปืนหัวงานหรือส่วนท้าย: แสดงเป็นการเบี่ยงเบนหนีศูนย์ที่เพิ่มขึ้นบนชิ้นงานที่กำลังหมุน ตรวจจับได้ด้วยตัวบ่งชี้การหมุนที่แม่นยำที่จมูกสปินเดิล
- การเติบโตทางความร้อนระหว่างการดำเนินการผลิตที่ยาวนาน: ระบุได้จากข้อมูล CMM ที่มีแนวโน้มตลอดเวลา — หากเส้นผ่านศูนย์กลางค่อยๆ เคลื่อนไปในทิศทางเดียว จำเป็นต้องมีการชดเชยความร้อนหรือรอบการอุ่นเครื่อง
- ความไม่สอดคล้องกันของฟิกซ์เจอร์หรือการหนีบ: ผลลัพธ์ที่ได้คือความแปรผันของความแม่นยำในการขว้างแบบชิ้นส่วนต่อชิ้นส่วน ตรวจสอบด้วยแรงจับยึดที่สม่ำเสมอโดยใช้ประแจแรงบิดและการวัดซ้ำ
- ข้อผิดพลาดในการแก้ไขตัวควบคุม CNC: แสดงเป็นข้อผิดพลาดตำแหน่งเชิงมุมในสมุดรายวันของพิน ตรวจสอบโดยการตรวจสอบความละเอียดของตัวเข้ารหัสแกน C และการตั้งค่าการชดเชยแบ็คแลช
จัดทำตารางการประเมินใหม่เป็นระยะ
การรับรองครั้งเดียวไม่เพียงพอสำหรับการรับประกันการผลิตในระยะยาว การประเมินที่แม่นยำควรเป็นไปตามกำหนดการตามลำดับชั้น:
- ทุกกะการผลิต: ตรวจสอบความสัมพันธ์ของเกจในกระบวนการโดยใช้ริงเกจหลักอ้างอิง ตรวจสอบส่วนแรกและส่วนสุดท้ายของการทำงานด้วย CMM
- รายสัปดาห์: เรียกใช้ตัวอย่าง SPC 10 ส่วนและคำนวณ Cpk ใหม่ ตรวจสอบสภาพล้อและการสึกหรอของเครื่องมือตกแต่ง
- รายเดือน: ดำเนินการตรวจสอบความแม่นยำทางเรขาคณิตเต็มรูปแบบโดยใช้การทดสอบอินเทอร์เฟอโรมิเตอร์แบบเลเซอร์และบอลบาร์
- เป็นประจำทุกปีหรือหลังการบำรุงรักษาครั้งใหญ่: การตรวจสอบคุณสมบัติเครื่องจักรใหม่ทั้งหมด รวมถึงความเสถียรทางความร้อน การเบี่ยงเบนการหมุนของสปินเดิล และการศึกษา Gauge R&R
การวิเคราะห์แนวโน้มจากการตรวจสอบตามระยะเวลาเหล่านี้ช่วยให้สามารถบำรุงรักษาเชิงรุกก่อนที่ความแม่นยำจะลดลงต่ำกว่าข้อกำหนด — ลดอัตราของเสียและการหยุดทำงานโดยไม่ได้วางแผนได้อย่างมาก


