 0086-15068518279 (จีน)/001-5416026691 (ภาษาอังกฤษ)


 en
เมื่อเปรียบเทียบระบบการเจียร NC (Numerical Control) และระบบ CNC (Computer Numerical Control) เครื่องเจียรทรงกระบอก CNC แสดงถึงการก้าวกระโดดครั้งสำคัญในด้านความแม่นยำ ความสามารถในการทำซ้ำ และประสิทธิภาพการผลิต . สำหรับผู้ผลิตที่ต้องการพิกัดความเผื่อต่ำ—มักจะอยู่ภายใน ±0.001 มม.—และเอาต์พุตสม่ำเสมอตลอดการทำงานที่มีปริมาณมาก เครื่องเจียรทรงกระบอก CNC ไม่ใช่แค่การอัพเกรดเท่านั้น เป็นแกนหลักในการปฏิบัติงานที่เชื่อมช่องว่างระหว่างระบบ NC แบบเดิมกับการผลิตสมัยใหม่แบบอัตโนมัติเต็มรูปแบบ
การทำความเข้าใจสิ่งที่แยกเทคโนโลยีทั้งสองนี้ออกจากกัน และเหตุใดเครื่องเจียรทรงกระบอก CNC จึงมีบทบาทสำคัญเช่นนี้ ช่วยให้วิศวกรและทีมจัดซื้อมีข้อมูลในการตัดสินใจเกี่ยวกับการลงทุนอุปกรณ์และการออกแบบกระบวนการ
NC กับ CNC: สิ่งที่แตกต่างอย่างแท้จริงภายใต้ประทุน
ระบบ NC ทำงานจากเทปเจาะล่วงหน้าหรือคำสั่งตามลำดับคงที่ เมื่อโหลดโปรแกรมแล้ว เครื่องจะดำเนินการโดยไม่มีการตอบรับหรือแก้ไขตัวเอง ในทางตรงกันข้าม ระบบ CNC จะใช้ตัวควบคุมที่ใช้ไมโครโปรเซสเซอร์ซึ่งจะอ่าน ปรับ และจัดเก็บโปรแกรมในรูปแบบดิจิทัลอย่างต่อเนื่อง ความแตกต่างทางสถาปัตยกรรมนี้มีผลกระทบเชิงปฏิบัติอย่างมาก
| คุณสมบัติ | ระบบเอ็นซี | ระบบซีเอ็นซี |
|---|---|---|
| การจัดเก็บโปรแกรม | เทปพันช์/ลำดับคงที่ | หน่วยความจำดิจิตอล (ไม่จำกัดโปรแกรม) |
| ข้อเสนอแนะแบบเรียลไทม์ | ไม่มี | วงจรป้อนกลับเซ็นเซอร์ต่อเนื่อง |
| การปรับพารามิเตอร์ | จำเป็นต้องตั้งโปรแกรมใหม่ด้วยตนเอง | การแก้ไขบนหน้าจอในไม่กี่วินาที |
| การควบคุมแกน | โดยทั่วไปจะเป็นแบบ 2 แกน | 2 ถึง 5 แกนพร้อมกัน |
| การทำซ้ำ | โดยทั่วไป ±0.01 มม | ±0.001 มม. หรือดีกว่า |
| การพึ่งพาผู้ปฏิบัติงาน | สูง | ต่ำถึงปานกลาง |
ในการเจียรทรงกระบอกโดยเฉพาะ ความแตกต่างเหล่านี้แปลโดยตรงไปยังคุณภาพการตกแต่งพื้นผิว ความแม่นยำของขนาด และเวลาเปลี่ยน ซึ่งเป็นตัวชี้วัดสามประการที่กำหนดความสามารถในการทำกำไรในการผลิตที่มีความแม่นยำ
ทำไม เครื่องเจียรทรงกระบอก CNC ยึดครองพื้นที่กลางที่สำคัญ
เครื่องเจียรทรงกระบอก CNC ตั้งอยู่ที่จุดตัดระหว่างงานฝีมือแบบแมนนวลที่มีความแม่นยำสูงและสายการผลิตอัตโนมัติเต็มรูปแบบ มีความซับซ้อนเพียงพอที่จะจัดการกับรูปทรงที่ซับซ้อน เช่น การเจียรเทเปอร์ เพลาหลายเส้นผ่านศูนย์กลาง รูปทรงเกลียว แต่ยังยืดหยุ่นพอที่จะตั้งโปรแกรมใหม่สำหรับชิ้นงานใหม่ได้ภายในไม่กี่นาที แทนที่จะใช้เวลาหลายชั่วโมง
ความยืดหยุ่นนี้เป็นค่าที่กำหนด พิจารณาร้านขายงานที่ผลิตเพลาการบินและอวกาศเป็นชุดจำนวน 50 ถึง 200 ยูนิต เครื่องบด NC จะต้องมีการกำหนดค่าทางกายภาพใหม่ และอาจต้องมีช่างเทคนิคในการตั้งค่าที่มีความชำนาญสำหรับหมายเลขชิ้นส่วนใหม่แต่ละหมายเลข เครื่องเจียรทรงกระบอก CNC ดึงโปรแกรมที่บันทึกไว้ รันวงจรชุดล้ออัตโนมัติ และเริ่มการผลิต— ลดเวลาการตั้งค่าจาก 2–4 ชั่วโมงเหลือน้อยกว่า 30 นาที ในการใช้งานจริงมากมาย
ความสามารถกระบวนการสำคัญที่ NC ไม่สามารถจับคู่ได้
- การวัดระหว่างกระบวนการ: การวัดแบบแอคทีฟระหว่างการเจียรช่วยให้ตัวควบคุมสามารถชดเชยการสึกหรอของล้อได้โดยอัตโนมัติ โดยรักษาเส้นผ่านศูนย์กลางให้อยู่ในเกณฑ์ที่ยอมรับได้ โดยที่ผู้ปฏิบัติงานไม่ต้องดำเนินการใดๆ
- การแต่งล้ออัตโนมัติ: ตัวควบคุม CNC ดำเนินการขั้นตอนการตกแต่งตามช่วงเวลาที่ตั้งโปรแกรมไว้ เพื่อให้มั่นใจว่ารูปทรงของล้อและผิวสำเร็จมีความสม่ำเสมอตลอดการดำเนินการผลิต
- รอบการบดหลายขั้นตอน: สามารถตั้งโปรแกรมการกลึงหยาบ กึ่งสำเร็จ และเก็บผิวละเอียดด้วยอัตราการป้อนที่แตกต่างกันเป็นรอบอัตโนมัติเดียวได้ โดยปรับทั้งอัตราการขจัดวัสดุและคุณภาพพื้นผิวขั้นสุดท้ายให้เหมาะสม
- การเจียรรูปร่างที่ซับซ้อน: การประมาณค่าแกน X และ Z พร้อมกันทำให้สามารถผลิตพื้นผิวโค้งหรือพื้นผิวโปรไฟล์ที่เป็นไปไม่ได้ในเชิงเรขาคณิตบนเครื่องจักร NC มาตรฐาน
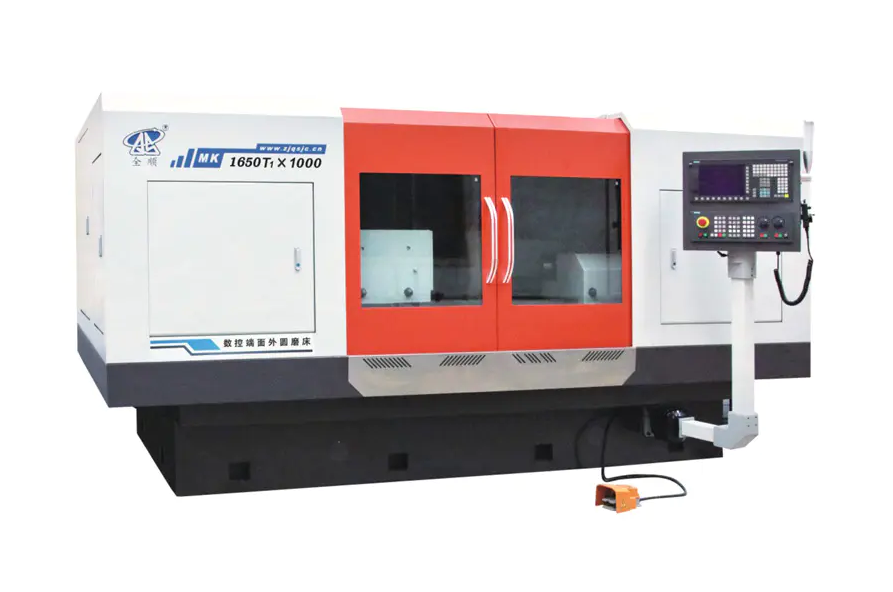
เกณฑ์มาตรฐานที่แม่นยำ: อะไร เครื่องเจียรทรงกระบอก CNC บรรลุผลจริง
ความแม่นยำไม่ใช่การกล่าวอ้างที่เป็นนามธรรม เนื่องจากสามารถวัดได้ และตัวเลขมีความสำคัญเมื่อระบุส่วนประกอบสำหรับตลับลูกปืน กระบอกไฮดรอลิก กระปุกเกียร์ หรือเพลากังหัน
- ความอดทนมิติ: เครื่องเจียร CNC ทรงกระบอกระดับการผลิตมักจะได้รับความคลาดเคลื่อนเส้นผ่านศูนย์กลาง IT5 (ประมาณ ±0.001 มม. บนเพลา 50 มม.) เป็นประจำ โดยที่ระบบระดับไฮเอนด์ถึง IT4 หรือ IT3 ในสภาพแวดล้อมที่มีการควบคุม
- การตกแต่งพื้นผิว: ค่า Ra 0.2–0.4 µm เป็นค่ามาตรฐานในการเจียรขั้นสุดท้าย ด้วยล้อเกรนละเอียดและพารามิเตอร์ที่ได้รับการควบคุม ทำให้สามารถบรรลุ Ra ที่ต่ำกว่า 0.1 µm ได้
- ความกลม: ระบบ CNC ที่มีสปินเดิลหัวงานแบบไฮโดรสแตติกสามารถบรรลุข้อผิดพลาดความกลมที่ต่ำกว่า 0.2 µm ซึ่งมีความสำคัญอย่างยิ่งต่อการเจียระไนแบบแข่งขันของตลับลูกปืน
- ความเป็นทรงกระบอก: ตลอดความยาวชิ้นงาน 500 มม. ความเบี่ยงเบนของทรงกระบอก 1–3 µm สามารถทำได้ด้วยการสอบเทียบเครื่องจักรและการชดเชยความร้อนที่เหมาะสม
เมื่อเปรียบเทียบกันแล้ว เครื่องเจียรทรงกระบอก NC มักจะให้พิกัดความเผื่อในช่วง IT7–IT6 ซึ่งเพียงพอสำหรับส่วนประกอบทางกลทั่วไป แต่ไม่เพียงพอสำหรับตลับลูกปืนที่มีความแม่นยำ ส่วนประกอบการฉีดเชื้อเพลิง หรือเพลาอุปกรณ์ทางการแพทย์
อุตสาหกรรมที่ไหน เครื่องเจียรทรงกระบอก CNC ไม่สามารถต่อรองได้
หลายภาคส่วนขึ้นอยู่กับการเจียรทรงกระบอกด้วย CNC เป็นขั้นตอนที่มีความสำคัญต่อกระบวนการ ไม่ใช่ความสะดวก:
ส่วนประกอบระบบขับเคลื่อนของยานยนต์
เพลาลูกเบี้ยว เพลาข้อเหวี่ยง เพลาส่งกำลัง และวงแหวนเซ็นเซอร์ ABS จำเป็นต้องเจียรที่ IT5 หรือดีกว่า โดยมีผิวสำเร็จต่ำกว่า 0.4 µm Ra โดยทั่วไปแล้ว ซัพพลายเออร์ด้านยานยนต์ที่มีปริมาณมากจะใช้เครื่องเจียรทรงกระบอก CNC ในเซลล์อัตโนมัติ โดยมีรอบเวลาต่ำกว่า 90 วินาทีต่อชิ้นส่วนสำหรับเพลาที่มีเส้นผ่านศูนย์กลางปานกลาง
การบินและอวกาศและกลาโหม
ตัวกระตุ้นเฟืองลงจอด รูปแบบรากของใบพัดกังหัน และแกนวาล์วไฮดรอลิกต้องการทั้งความแม่นยำสูงสุดและความสามารถในการตรวจสอบย้อนกลับของกระบวนการทั้งหมด ระบบ CNC ให้เส้นทางการตรวจสอบแบบดิจิทัล—บันทึกอัตราการป้อนจริง ช่วงเวลาการตกแต่ง และข้อมูลการวัดในกระบวนการ—ที่มาตรฐานคุณภาพการบินและอวกาศกำหนด
การผลิตตลับลูกปืน
การเจียรวงแหวนด้านในและด้านนอกสำหรับตลับลูกปืนที่มีความเที่ยงตรงสูง (เกรด ABEC 5, 7 และ 9) ถือเป็นงานเจียรทรงกระบอกที่มีความต้องการมากที่สุด ตลับลูกปืน ABEC 7 ต้องการความกลมภายใน 2.5 µm และพิกัดความเผื่อเส้นผ่านศูนย์กลาง ±2.5 µm ซึ่งทำได้เฉพาะกับระบบ CNC ที่ติดตั้ง Active Gauge และฐานเครื่องจักรลดแรงสั่นสะเทือนเท่านั้น
การผลิตอุปกรณ์การแพทย์
เพลาเครื่องมือผ่าตัด ก้านรากเทียมทางออร์โธพีดิกส์ และส่วนประกอบของด้ามจับทันตกรรมนั้นกราวด์จากโลหะผสมไททาเนียมและสเตนเลสสตีลจนถึงค่าความคลาดเคลื่อน ±0.005 มม. หรือเข้มงวดกว่า ข้อกำหนดด้านความเข้ากันได้ทางชีวภาพยังต้องการพื้นผิวที่ปราศจากเสี้ยนและรอยขีดข่วน ซึ่งผลลัพธ์จะขึ้นอยู่กับพารามิเตอร์การเจียร CNC ที่แม่นยำและทำซ้ำได้
เครื่องเจียรทรงกระบอก CNC การกำหนดค่า: การจับคู่ประเภทเครื่องกับแอปพลิเคชัน
เครื่องเจียร CNC ทรงกระบอกบางรุ่นไม่ได้มีจุดประสงค์เดียวกัน การกำหนดค่าหลักแต่ละเป้าหมายรูปทรงของชิ้นงานและสถานการณ์การผลิต:
| ประเภทเครื่อง | ประเภทชิ้นงาน | การใช้งานทั่วไป |
|---|---|---|
| เครื่องเจียร OD/ID สากล | เส้นผ่านศูนย์กลางภายนอกและภายใน | ร้านขายงานต้นแบบการผลิตแบบผสม |
| เครื่องเจียร CNC แบบไร้ศูนย์กลาง | แท่ง หมุด ลูกกลิ้ง (ไม่จำเป็นต้องมีศูนย์กลาง) | สูง-volume pin and roller production |
| เครื่องเจียรเพลาลูกเบี้ยว/เพลาข้อเหวี่ยง CNC | เพลาหลายกลีบหรือประหลาด | ส่วนประกอบเครื่องยนต์ยานยนต์ |
| เครื่องเจียรเกลียว CNC | เพลาเกลียว ลีดสกรู | ลีดสกรูที่มีความแม่นยำ, เพลาบอลสกรู |
| เครื่องเจียรพลันจ์ CNC | คุณสมบัติสั้นและมีเส้นผ่านศูนย์กลางเฉพาะ | ที่นั่งแบริ่ง, วารสารบด |
การเลือกการกำหนดค่าที่ไม่ถูกต้อง เช่น การใช้เครื่องเจียร OD สากลสำหรับการใช้งานเพลาลูกเบี้ยวในปริมาณมาก ส่งผลให้รอบเวลายาวนานกว่าเครื่องเจียรเพลาลูกเบี้ยว CNC เฉพาะที่มีการแก้ไขแกน C สองถึงสามเท่า
ปัจจัยการดำเนินงานที่สำคัญที่กำหนดผลลัพธ์การเจียร CNC
การเป็นเจ้าของเครื่องเจียรทรงกระบอก CNC ไม่ได้รับประกันความแม่นยำโดยอัตโนมัติ ต้องมีการจัดการตัวแปรการปฏิบัติงานหลายอย่างเพื่อดึงความสามารถทั้งหมดของเครื่องจักรออกมา:
เสถียรภาพทางความร้อน
การเจียรทำให้เกิดความร้อนที่ทำให้ทั้งชิ้นงานและโครงเครื่องขยายตัว การเปลี่ยนแปลงอุณหภูมิเพียง 1°C ในเพลาเหล็กยาว 300 มม. ทำให้เกิดการเปลี่ยนแปลงขนาดประมาณ 3.5 µm เครื่องเจียร CNC ที่ใช้สำหรับงานระดับไมครอนต้องใช้น้ำหล่อเย็นที่ควบคุมอุณหภูมิ ขั้นตอนการอุ่นเครื่อง 30-60 นาที และห้องเจียรแบบควบคุมอุณหภูมิที่อุณหภูมิ 20°C ±0.5°C
การเลือกล้อและการตกแต่ง
ข้อมูลจำเพาะของการเสียดสี ได้แก่ ประเภทของเกรน ขนาดเม็ดกรวด ความแข็งของพันธะ และโครงสร้าง จะต้องตรงกับวัสดุชิ้นงาน ผิวสำเร็จที่ต้องการ และอัตราการขจัดออก ล้อที่เข้ากันไม่ดีบนเครื่อง CNC จะให้ผลลัพธ์ที่ไม่ดีเช่นเดียวกับเครื่อง NC พารามิเตอร์การตกแต่งล้อ (ตะกั่ว ความลึก อัตราส่วนการทับซ้อน) ที่ตั้งโปรแกรมไว้ในวงจร CNC นั้นมีความสำคัญพอๆ กับพารามิเตอร์การเจียร
การทำงานและการจัดตำแหน่ง
การเจียรระหว่างศูนย์กลางต้องใช้การกราวด์อย่างเหมาะสมและจัดแนวจุดศูนย์กลางตาย การเบี่ยงเบนหนีศูนย์เพียง 5 µm ที่ศูนย์กลางสามารถแปลเป็นข้อผิดพลาดความกลมในชิ้นงานที่เสร็จแล้วได้โดยตรง การวางตำแหน่งที่มั่นคงสำหรับชิ้นงานที่มีขนาดยาวจะต้องได้รับตำแหน่งและปรับอย่างถูกต้อง เนื่องจากการควบคุม CNC ไม่สามารถชดเชยการวางแนวทางกลที่คลาดเคลื่อนในการตั้งค่าการจับยึดได้
บูรณาการการวัดในกระบวนการ
เครื่องเจียรทรงกระบอก CNC สมัยใหม่ที่มีเกจวัดลมหรือหน้าสัมผัสจะวัดเส้นผ่านศูนย์กลางของชิ้นงานขณะทำการเจียร เกจจะส่งข้อมูลแบบเรียลไทม์ไปยังคอนโทรลเลอร์ ซึ่งจะปรับการป้อนเข้าโดยอัตโนมัติเพื่อชดเชยการสึกหรอของล้อ หากไม่มีวงจรป้อนกลับนี้ ผู้ปฏิบัติงานต้องทำการวัดและการชดเชยด้วยตนเอง ซึ่งทำให้เกิดความแปรปรวนของมนุษย์ที่ระบบ CNC ได้รับการออกแบบมาเพื่อขจัดออกไป
เมื่อการเจียร NC ยังคงสมเหตุสมผล
แม้จะมีข้อได้เปรียบที่ชัดเจนของระบบ CNC แต่การเจียร NC ทรงกระบอกยังคงการใช้งานที่ถูกต้องตามกฎหมายในบริบทเฉพาะ:
- การผลิตที่เรียบง่ายและทุ่มเท: การผลิตชิ้นส่วนที่เรียบง่ายทางเรขาคณิตโดยใช้ส่วนประกอบเดียวในปริมาณมาก (เช่น หมุดทรงกระบอกธรรมดาจนถึงพิกัดความเผื่อ IT7) อาจไม่สามารถปรับต้นทุนและความซับซ้อนที่สูงขึ้นของอุปกรณ์ CNC ได้
- ร้านซ่อมบำรุงราคาประหยัด: สิ่งอำนวยความสะดวกที่ทำการปรับสภาพเพลาที่สึกหรอภายในองค์กรเป็นครั้งคราว โดยที่ยอมรับความคลาดเคลื่อน ±0.01–0.02 มม. ได้ สามารถใช้งานเครื่องเจียร NC ได้อย่างมีประสิทธิภาพ
- ภูมิภาคที่มีความเชี่ยวชาญด้าน CNC อย่างจำกัด: ในสภาพแวดล้อมการผลิตบางประเภท เครื่อง NC เป็นที่ต้องการมากกว่าเนื่องจากต้องอาศัยทักษะทางกลมากกว่าความรู้ด้านการเขียนโปรแกรม แม้ว่านี่จะเป็นการพิจารณาที่หายากมากขึ้นเรื่อยๆ เนื่องจากการฝึกอบรมผู้ปฏิบัติงาน CNC กลายเป็นเรื่องที่เข้าถึงได้อย่างกว้างขวาง
สำหรับการใช้งานใดๆ ที่ต้องการความคลาดเคลื่อนที่เข้มงวดกว่า IT6 รูปทรงที่ซับซ้อน ชิ้นส่วนหลายแบบ หรือการตรวจสอบย้อนกลับของกระบวนการที่บันทึกไว้ การเจียร NC นั้นมีฟังก์ชันไม่เพียงพอ ไม่ใช่ทางเลือกในการประหยัดต้นทุน
บูรณาการกับระบบนิเวศการผลิตสมัยใหม่
เครื่องเจียรทรงกระบอก CNC ทำหน้าที่มากขึ้นเรื่อยๆ ไม่ใช่เป็นเครื่องจักรแบบสแตนด์อโลน แต่เป็นโหนดที่เชื่อมต่อเครือข่ายในสภาพแวดล้อมการผลิตแบบดิจิทัล ความสามารถในการบูรณาการนี้ไม่มีอยู่ในระบบ NC และแสดงถึงอีกมิติหนึ่งของช่องว่างทางเทคโนโลยี:
- การเชื่อมต่อ DNC (การควบคุมเชิงตัวเลขโดยตรง): โปรแกรมจะถูกส่งจากเซิร์ฟเวอร์กลางไปยังตัวควบคุมเครื่องจักร ช่วยลดการโหลดโปรแกรมแบบแมนนวล และลดความเสี่ยงในการใช้โปรแกรมชิ้นส่วนที่ล้าสมัย
- การส่งออกข้อมูล SPC: การวัดเกจในกระบวนการจะถูกบันทึกและส่งออกไปยังซอฟต์แวร์ควบคุมกระบวนการทางสถิติ ช่วยให้สามารถตรวจสอบ Cpk แบบเรียลไทม์และการตรวจจับการเบี่ยงเบนของกระบวนการได้ตั้งแต่เนิ่นๆ ก่อนที่จะผลิตชิ้นส่วนที่ไม่ยอมรับได้
- บูรณาการหุ่นยนต์: เครื่องเจียร CNC ที่มีอินเทอร์เฟซการสื่อสารมาตรฐาน (OPC-UA, MTConnect) สามารถรวมเข้ากับเซลล์ขนถ่ายอัตโนมัติ ซึ่งช่วยให้สามารถทำการเจียรแบบมีไฟดับระหว่างกะนอกกะงานได้
- การบำรุงรักษาเชิงคาดการณ์: เซ็นเซอร์การสั่นสะเทือนและโหลดสปินเดิลที่ตรวจสอบข้อมูลฟีดไปยังแพลตฟอร์มการวิเคราะห์ที่คาดการณ์ปัญหาการเคลือบล้อ การสึกหรอของตลับลูกปืน หรือระบบหล่อเย็น ก่อนที่จะทำให้เกิดเศษหรือเครื่องจักรเสียหาย
เซลล์การเจียร CNC ทรงกระบอกแบบครบวงจรสามารถลดอัตราการเกิดของเสียลงได้ 60–80% เมื่อเทียบกับกระบวนการ NC ที่ผู้ปฏิบัติงานต้องพึ่งพา ตามกรณีศึกษาที่ได้รับการบันทึกไว้ในสภาพแวดล้อมของซัพพลายเออร์ด้านยานยนต์ โดยที่ค่า Cpk เพิ่มขึ้นจากต่ำกว่า 1.0 เป็นสูงกว่า 1.67 หลังจากเปลี่ยนมาใช้ CNC ด้วยการวัดแบบแอคทีฟ
การเลือกก เครื่องเจียรทรงกระบอก CNC : รายการตรวจสอบข้อมูลจำเพาะเชิงปฏิบัติ
เมื่อประเมินเครื่องเจียรทรงกระบอก CNC สำหรับการใช้งานเฉพาะ พารามิเตอร์ข้อมูลจำเพาะต่อไปนี้ควรได้รับการตรวจสอบเทียบกับข้อกำหนดการผลิต:
- ความยาวเจียรและเส้นผ่านศูนย์กลางวงสวิง: ตรวจสอบให้แน่ใจว่ากำลังการผลิตของเครื่องครอบคลุมขนาดชิ้นงานสูงสุดพร้อมระยะขอบ
- ความแม่นยำของแกนหัวงานและแกนท้าย: ขอข้อมูลจำเพาะของการส่าย การใช้งานที่มีความแม่นยำต้องมีค่ารันเอาท์ของสปินเดิลต่ำกว่า 1 µm
- จำนวนแกน CNC: สองแกน (X, Z) ครอบคลุมงานทรงกระบอกส่วนใหญ่ เพิ่มแกน C สำหรับรูปแบบที่ไม่กลม, แกน B สำหรับการหมุนอุปกรณ์เสริมในการเจียรภายใน
- การกำหนดค่าหัวล้อ: หัวล้อเดี่ยว แฝด หรือหลายล้อส่งผลต่อความยืดหยุ่น หัวแฝดช่วยให้สามารถเจียร OD และ ID พร้อมกันได้
- ระบบการวัด: ควรใช้การวัดอากาศในกระบวนการเพื่อความแม่นยำ การวัดหลังกระบวนการพร้อมการตอบสนองชดเชยอัตโนมัติถือเป็นขั้นต่ำสำหรับการทำงานแบบไร้คนควบคุม
- แพลตฟอร์มคอนโทรลเลอร์: ตรวจสอบความพร้อมใช้งานของรอบการเจียรเฉพาะการใช้งาน (การสั่น การพุ่ง การเคลื่อนที่) และความเข้ากันได้กับระบบ DNC ของโรงงาน
- การกรองระบบน้ำหล่อเย็น: การบดละเอียดสำหรับ Ra ต่ำกว่า 0.2 µm ต้องใช้น้ำหล่อเย็นกรองถึง 10 µm หรือละเอียดกว่า เพื่อป้องกันการขีดข่วนบนพื้นผิวจากอนุภาคที่มีฤทธิ์กัดกร่อน


